实木家具的工艺之美:从选材到成品
一件实木家具的诞生,历经选材、干燥、切割、组装、打磨、上漆六大核心工序。每一步都凝聚着匠人对木材脾性的深刻理解与对品质的执着追求,本文将带您走进实木家具的完整制作流程。
一、选材:好家具始于一块好料
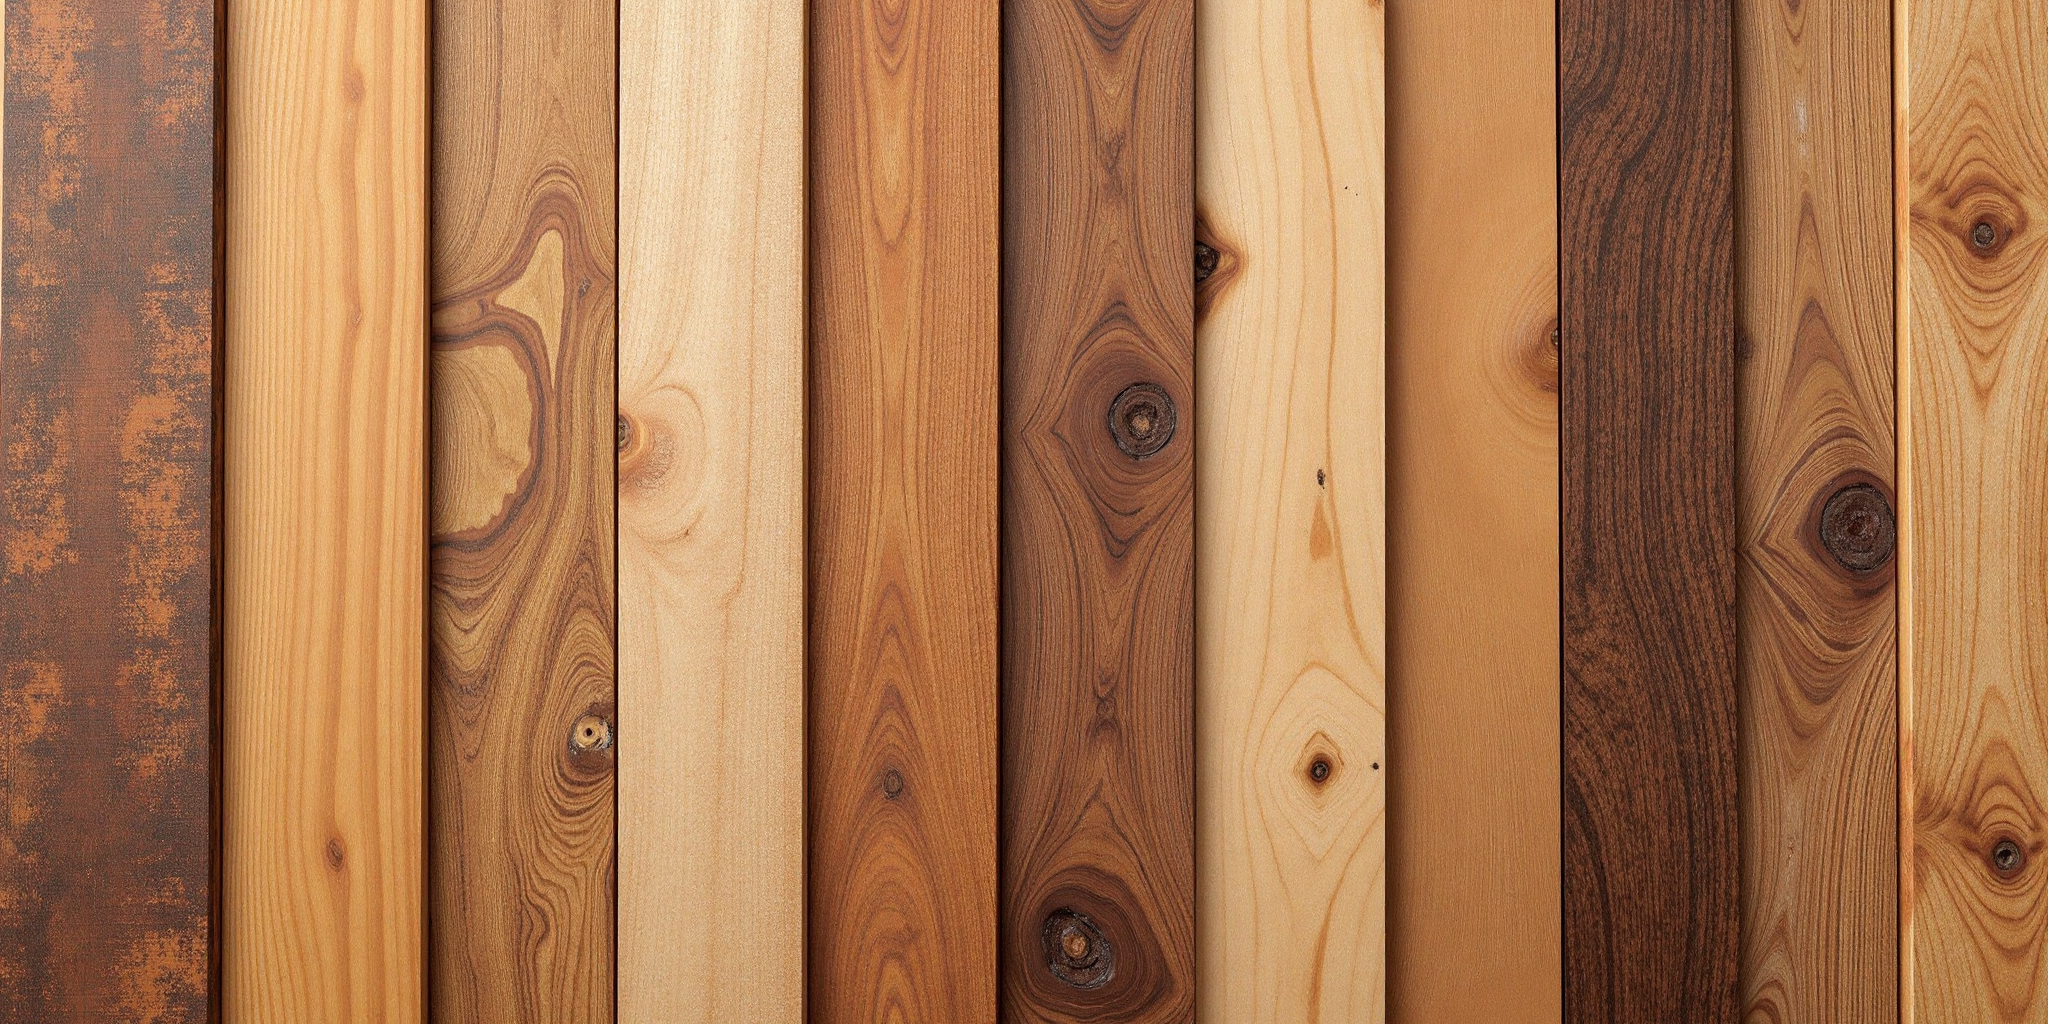
实木家具的品质,从源头就已注定。选材是整个制作流程中最关键的第一步——工匠需要依据木材的纹理走向、含水率、硬度与色泽进行综合判断。常用的家具用材包括黑胡桃木、白橡木、樱桃木、榆木等,每种木材都有独特的纹理语言与物理特性。
选材时,工匠会逐块审视木料的正面与截面,剔除有裂纹、虫眼或腐朽的原料。优质木料的纹理应当连贯流畅,年轮分布均匀,这样的木材在后续加工中不易变形开裂。
新伐木含水率
常用主材树种
二、干燥:让木材学会「安静」
新砍伐的木材含水率可高达 60% 以上,直接使用必然导致日后开裂变形。干燥处理是将含水率缓慢降至 8%-12% 的过程,通常分为自然阴干与窑干两种方式。
自然阴干需要数月甚至一年以上,木材在通风遮阳的环境中缓慢释放水分,内应力得到充分释放。窑干则通过控温控湿将周期缩短至数周,但对工艺参数的精准度要求极高——升温过快会导致表面开裂,降温过急则芯部水分无法均匀逸出。经过充分干燥的木材,尺寸趋于稳定,内部应力大幅降低,为后续精密切割奠定了坚实基础。
目标含水率
自然阴干周期
自然阴干尊重木材的原始生命节奏,窑干则以现代温控技术精准干预。两者皆为同一个目标——让木材在成为家具前,先彻底释放内应力,安静地等待被塑造。
三、切割:精准是品质的基石
干燥完成的木料进入开料阶段。工匠依据设计图纸,使用精密推台锯、带锯等设备将大料切割成所需的板材与方材。切割精度通常控制在 0.5mm 以内,每一刀的走向都要兼顾纹理美感与结构强度。
对于需要榫卯连接的部件,切割精度要求更为苛刻。传统榫卯结构中,榫头与卯眼的配合间隙不超过 0.2mm,过松则连接不牢,过紧则组装时容易撑裂——这需要工匠对木材特性与工具手感都有深厚积累。
切割精度
榫卯间隙
推台锯的每一次推进,带锯的每一道弧线,都是工匠对木材语言的解读。在0.5毫米的精度世界里,没有重来的机会,只有经验与专注的即时兑现。
四、组装:不用一颗钉的智慧
实木家具的灵魂在于榫卯结构。不同于板式家具的五金连接,榫卯通过木材自身的凹凸咬合实现稳固接合,既美观又耐久。常见的榫卯形式包括燕尾榫、直榫、格肩榫、楔钉榫等数十种。
组装过程中,工匠先在干燥环境中进行预装,确认每个接合点严丝合缝后,再施以天然鱼鳔胶或木工胶正式粘合。鱼鳔胶的优势在于可逆性——百年后如需修复,只需用热水浸润即可拆解,不会损伤木材本体。
榫卯形式
静置固化
榫卯不仅是连接,更是留给时间的善意。鱼鳔胶的可逆特性,让一件家具在百年后仍能被温柔地拆解修复,而非暴力破坏。这是中国古典家具能够传世的重要秘密。
五、打磨:指尖下的细腻触感
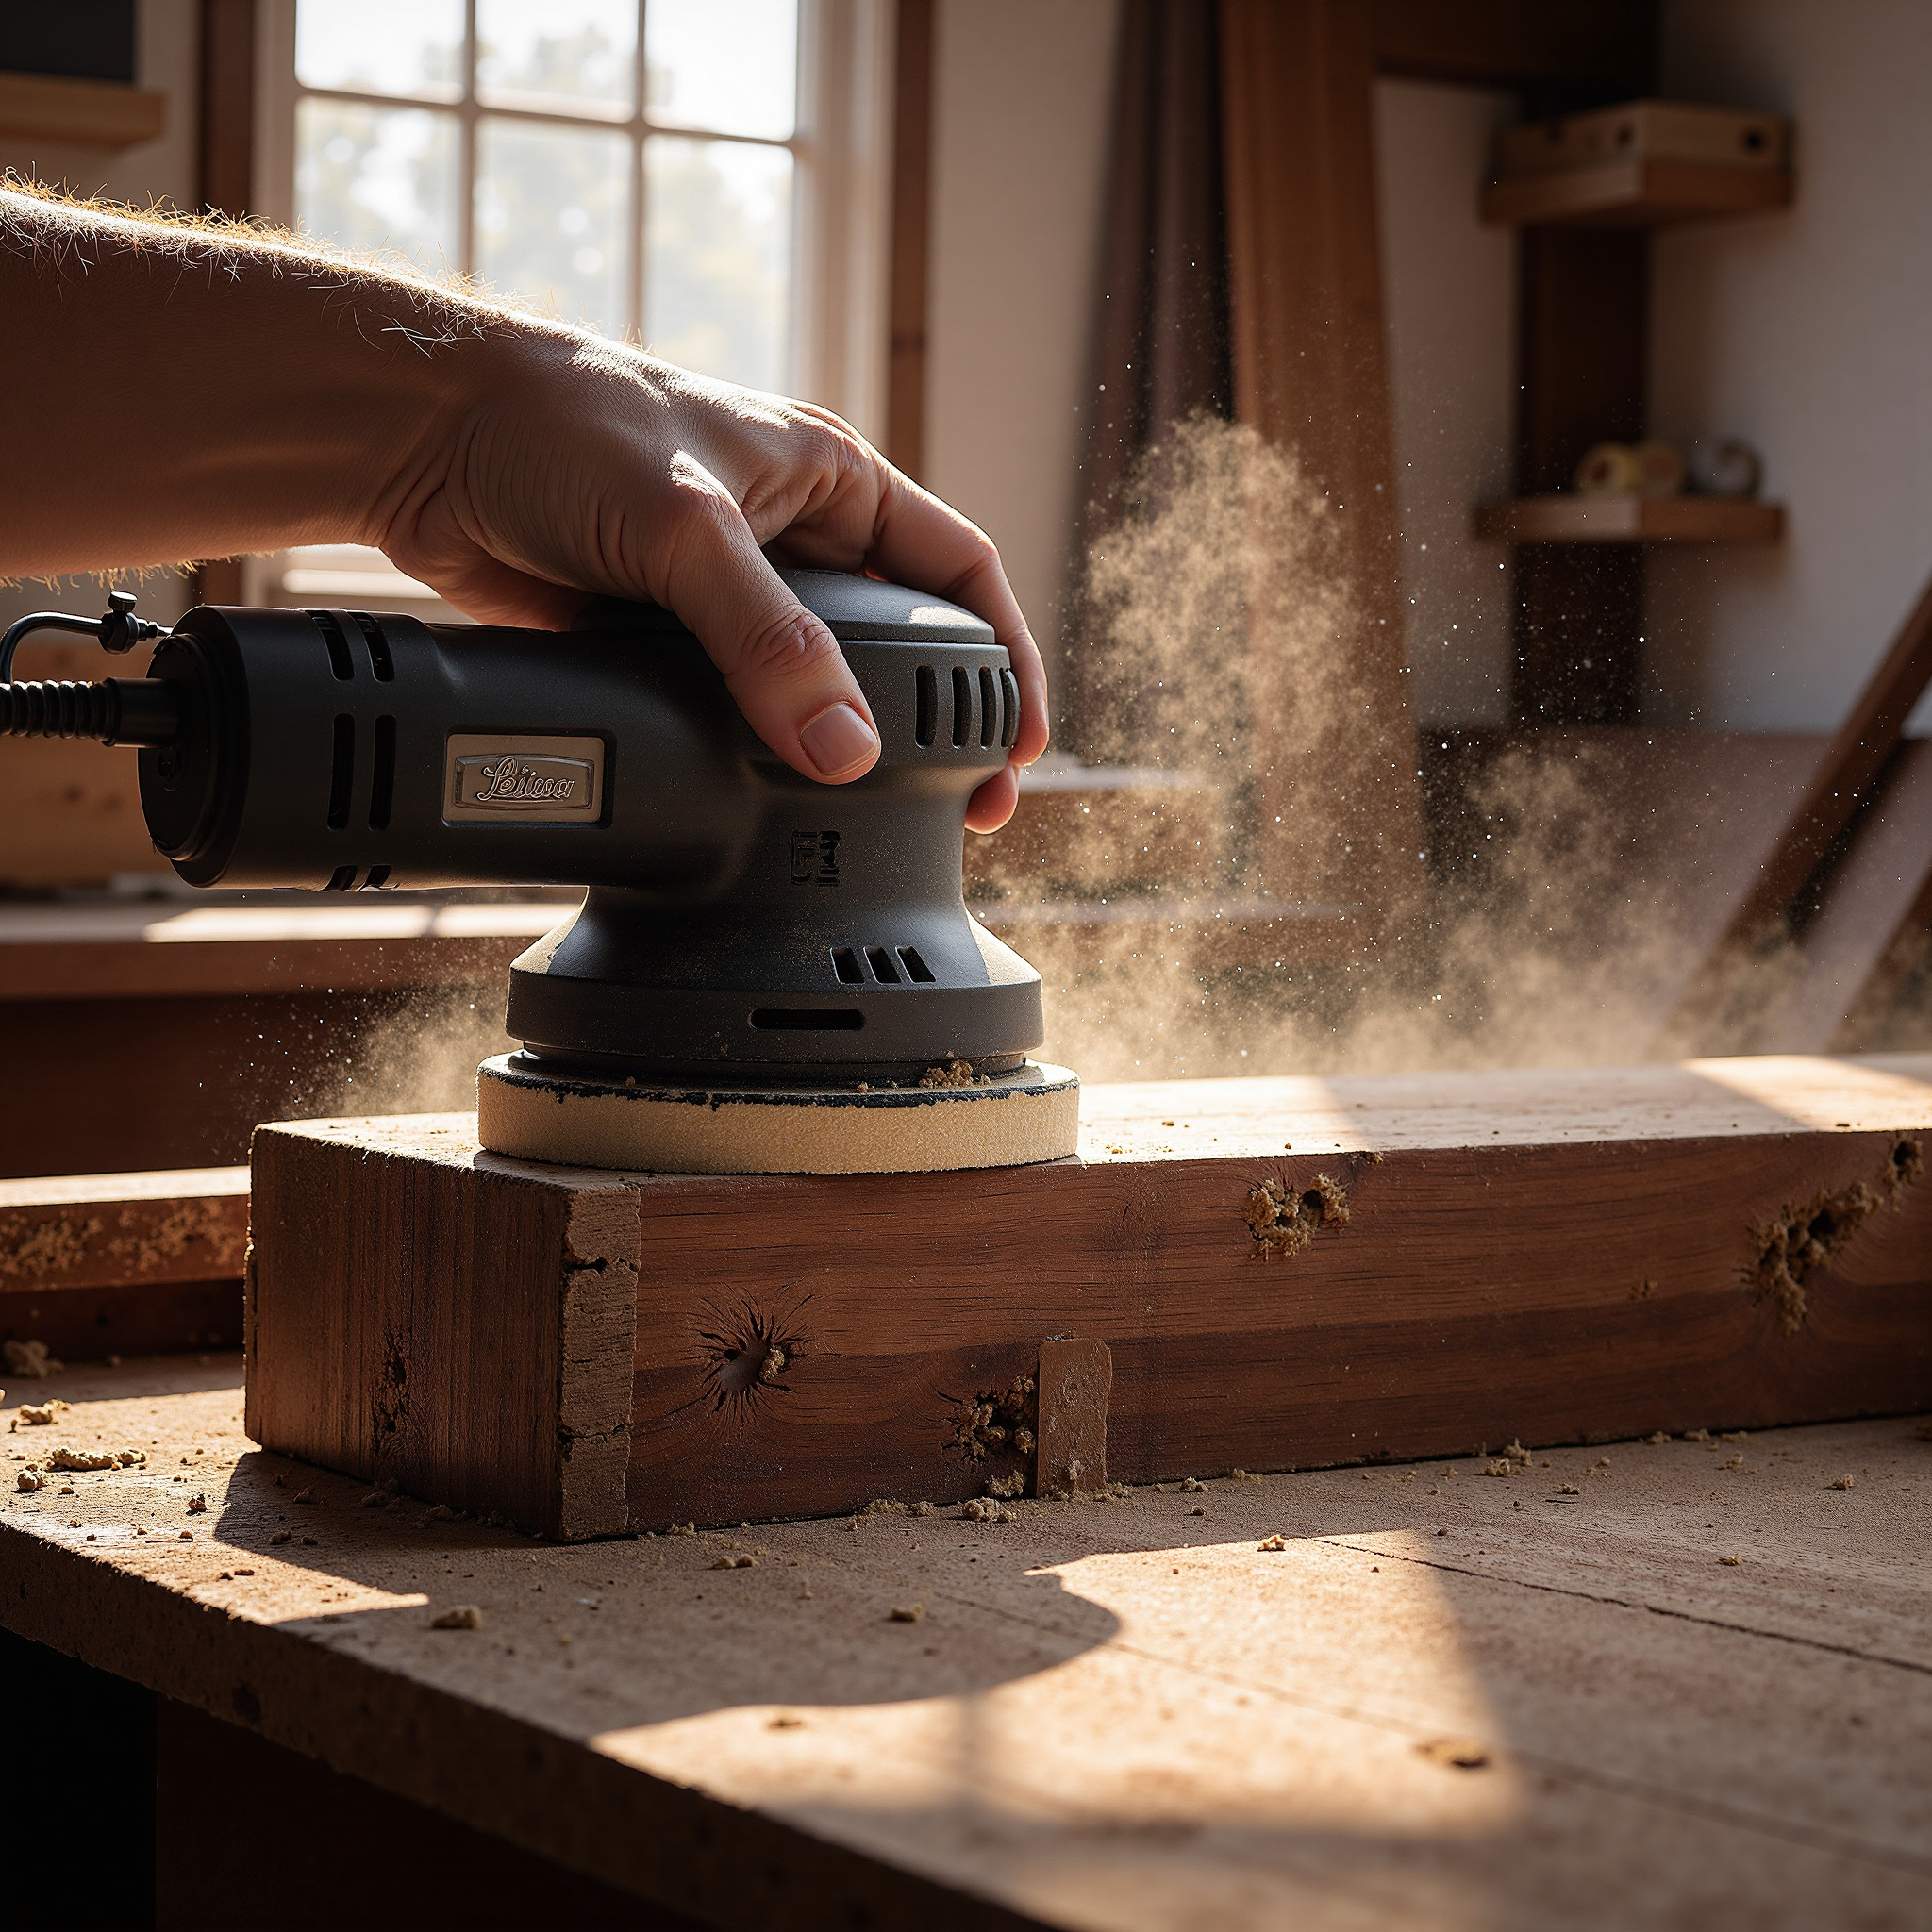
组装完成的家具进入打磨环节。打磨不仅是让表面光滑,更是为了打开木材的毛孔,使后续涂装能够深入渗透。打磨通常从粗到细分多遍进行:先用 80 目砂纸去除刀痕与毛刺,再依次用 120 目、180 目、240 目、320 目逐步细化。大面积平面可借助机械砂光机提高效率,但雕花、弧面、榫卯交接处等细节部位必须手工打磨。工匠用拇指指腹感受每一寸表面的平整度,确保没有遗漏的粗糙点。一件高品质实木家具的打磨工时,往往占到总工时的三分之一以上。
砂纸目数递进
总工时占比
六、上漆:为木材穿上保护衣
最后一道工序是表面涂装。实木家具常见的涂装方式包括木蜡油、生漆(大漆)与水性漆三种。木蜡油保留木材天然触感与呼吸性,适合追求自然风格的家具;生漆是中国传统工艺,漆膜坚硬耐磨、历久弥新;水性漆则环保无味,适合现代家居环境。
无论选择哪种涂装方式,都需要多遍薄涂、层层打磨。以木蜡油为例,通常需要涂刷 3-5 遍,每遍之间用 400 目以上细砂纸轻磨,让油分充分渗入木质纤维。最终呈现的表面既有丝绸般的柔和光泽,又能有效抵御日常使用中的水渍与划痕。
木蜡油涂刷
精细砂磨
木蜡油 · 开放呼吸,保留木材最本真的触感与温度
生漆 · 千年传承,漆膜如镜,历久弥新
水性漆 · 环保无味,现代家居的安心之选
从一棵树到一件家具
从一棵树到一件家具,中间隔着的不仅是六道精密工序,更是匠人数十年积累的手感与判断。选材时的慧眼、干燥时的耐心、切割时的精准、组装时的巧思、打磨时的细腻、上漆时的克制——每一步都不可替代,每一步都在为最终的品质加分。当您下次触摸一件实木家具时,不妨闭上眼睛感受指尖传来的温润——那是时间、手艺与自然的共同馈赠。